Categorías
nuevo blog
Los cuellos de botella de producción en una línea de fabricación de palomitas de maíz automatizada ocurren cuando una etapa de procesamiento no puede seguir el ritmo de la producción de otra. La acción de hacer palomitas puede funcionar de manera eficiente, por ejemplo, pero el transporte, el enfriamiento, el recubrimiento o el envasado pueden no tener suficiente capacidad para manejar el mismo volumen. El resultado es la acumulación de producto, el tiempo de espera de los equipos y una menor producción de toda la línea.
La clave para resolver un cuello de botella es identificar dónde se está restringiendo el flujo de producto en lugar de asumir que la máquina de palomitas siempre es la responsable. Una línea de producción de palomitas de maíz bien equilibrada necesita capacidades de equipo compatibles, una alimentación de ingredientes estable, una transferencia eficiente, un enfriamiento y recubrimiento adecuados, y equipos de envasado que puedan manejar la producción real.
XFD ofrece equipos industriales de palomitas de maíz y configuraciones de líneas de producción integradas para diferentes requisitos de fábrica. Al examinar la producción y las condiciones de funcionamiento de cada etapa, los fabricantes pueden identificar la restricción de producción real y decidir si se necesitan ajustes en el proceso o actualizaciones de los equipos.
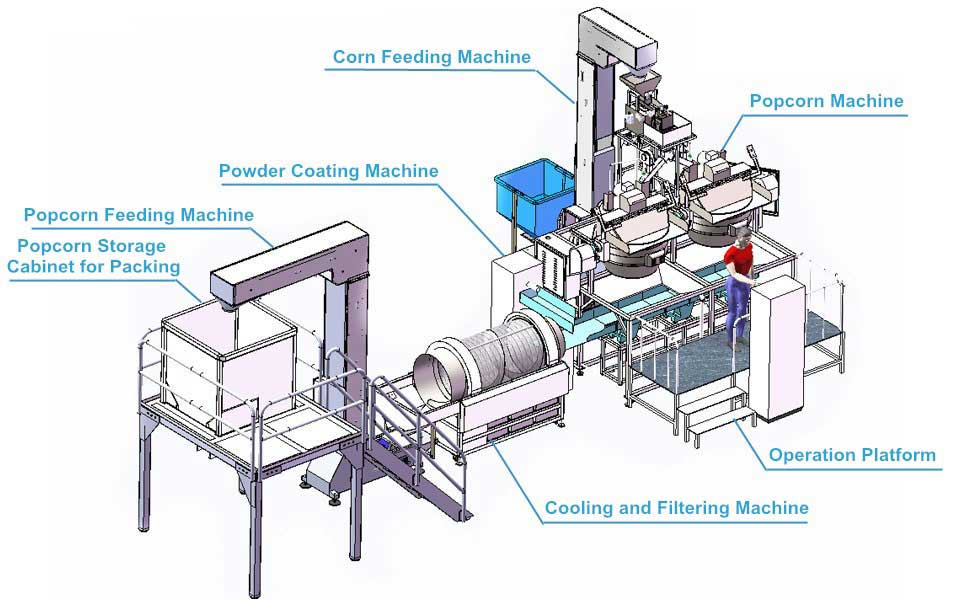
Las ubicaciones más comunes de cuellos de botella son la elaboración de palomitas, la alimentación de ingredientes, el transporte, el enfriamiento y filtrado, el recubrimiento y el envasado. La restricción exacta depende de la receta de las palomitas de maíz, la configuración del equipo, el programa de producción y la producción objetivo.
| Etapa de producción | Posible cuello de botella | Qué comprobar |
|---|---|---|
| Elaboración de palomitas | La etapa de elaboración de palomitas no puede suministrar suficientes palomitas terminadas | Tiempo de ciclo por lote, número de calderas, tiempo de carga y descarga |
| Alimentación de ingredientes | Los granos, el aceite, el azúcar o el condimento no se suministran de manera constante | Intervalos de alimentación, retrasos de reabastecimiento, disponibilidad de ingredientes |
| Transporte | El producto se acumula entre las etapas de procesamiento | Velocidad de transferencia, capacidad de la cinta transportadora, puntos de descarga y diseño |
| Enfriamiento y filtrado | El producto espera el enfriamiento o la separación antes de la siguiente operación | Rendimiento, flujo de aire, rendimiento de separación, intervalos de limpieza |
| Recubrimiento y condimento | El proceso de recubrimiento no puede manejar el flujo de producto entrante | Receta, tiempo de mezcla, método de recubrimiento, tiempo de cambio y limpieza |
| Envasado | Las palomitas de maíz terminadas se acumulan antes del llenado o sellado | Velocidad de llenado, formato de bolsa, velocidad de sellado, reabastecimiento de película y paquetes rechazados |
Estas son posibilidades de diagnóstico comunes, no pruebas de que una máquina en particular esté funcionando por debajo de su rendimiento. Los fabricantes deben comparar el rendimiento real y el tiempo de inactividad en cada etapa antes de decidir qué equipo necesita ajustes o reemplazo.
La etapa de elaboración de palomitas puede ser la principal restricción cuando el equipo de procesamiento posterior está esperando palomitas en lugar de recibirlas a un ritmo constante. Esto puede suceder cuando el número de calderas de palomitas es insuficiente, los ciclos de lotes toman más tiempo del esperado, o la carga, la descarga y el reabastecimiento de ingredientes crean huecos excesivos entre los lotes.
Para diagnosticar el problema, registre el número de lotes completados por hora, el tiempo medio de ciclo, el peso de palomitas aceptables producidas por lote y el tiempo empleado en esperar entre ciclos. La capacidad nominal es útil como referencia, pero la producción real es un indicador más fiable de lo que la fábrica puede mantener durante el funcionamiento normal.
Los equipos industriales para palomitas de maíz de XFD cubren diferentes requisitos de producción. Al evaluar una actualización de la etapa de elaboración de palomitas, los fabricantes deben comparar la producción de la máquina seleccionada, el ciclo de lotes, los requisitos de personal y la compatibilidad con los equipos posteriores en lugar de confiar únicamente en la capacidad nominal.
Si se confirma que la elaboración de palomitas es la restricción, las acciones posibles incluyen revisar los tiempos de los lotes, reducir las esperas evitables, mejorar el suministro de ingredientes o evaluar una capacidad adicional de elaboración de palomitas. Aumentar únicamente la capacidad de elaboración de palomitas no mejorará la producción total de la línea si el enfriamiento, el recubrimiento o el envasado ya están funcionando al límite.
El equipo de transporte conecta las máquinas individuales en un proceso de producción funcional. Incluso cuando cada máquina tiene suficiente capacidad nominal, una cinta transportadora o un elevador mal adaptados pueden interrumpir el flujo de palomitas de maíz entre las etapas.
Una señal de advertencia común es la acumulación de producto en un punto de descarga mientras la siguiente máquina espera material. También puede ocurrir lo contrario: el equipo posterior sigue infrautilizado porque la máquina anterior no entrega palomitas de maíz de forma constante.
Compruebe si la capacidad, la altura, la dirección de transferencia y la disposición de descarga del transportador coinciden con la línea de producción. La manipulación del producto también debe minimizar las caídas innecesarias, el movimiento excesivo y la acumulación que puedan aumentar la rotura o dificultar la limpieza.
Cuando una fábrica expande su producción añadiendo máquinas de palomitas, debe reevaluar la capacidad del sistema de transporte compartido. Una mayor capacidad de palomitas puede aumentar el volumen que entra en la etapa de transferencia, por lo que es posible que sea necesario revisar el transportador y los equipos posteriores como parte de la misma actualización.
Una línea de producción debe evaluarse como un sistema conectado, no simplemente como una colección de máquinas con cifras de capacidad individuales.
Después de explotar, las palomitas de maíz pueden necesitar enfriamiento y separación antes del recubrimiento o envasado. Si esta etapa no puede aceptar el flujo de producto entrante, las palomitas pueden acumularse aguas arriba y obligar a que el proceso de producción se ralentice.
El rendimiento del enfriamiento depende del producto, las condiciones del proceso, la configuración del equipo y la producción requerida. Los requisitos de filtrado y separación también importan porque es posible que deban eliminarse los granos sin reventar, los pequeños fragmentos y otro material no deseado antes de que el producto avance.
Los fabricantes deben comprobar la cantidad de palomitas que entran y salen de la etapa de enfriamiento durante el mismo período de tiempo. También deben observar si el producto espera para enfriarse, si los resultados de la separación se mantienen constantes y si la limpieza o el mantenimiento interrumpen el funcionamiento normal.
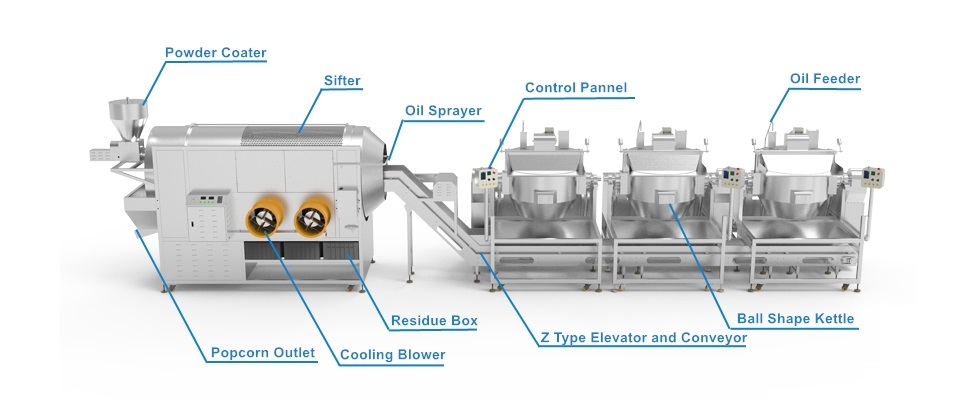
La imagen ilustra cómo funcionan juntos los equipos de enfriamiento, transporte, tamizado y producción. Si la etapa de enfriamiento o filtrado no puede manejar la producción anterior, es posible que toda la línea deba ralentizarse incluso cuando el equipo de producción en sí esté funcionando normalmente.
Para las fábricas que evalúan una línea de producción que incluye enfriamiento y transferencia de producto, la línea semiautomática de producción y enfriamiento de palomitas de maíz de XFD es una configuración a revisar. La página del producto describe una configuración modular que se puede ampliar con máquinas de producción adicionales según las necesidades de producción.
El recubrimiento puede convertirse en la etapa limitante cuando la receta requiere más tiempo de procesamiento del que permite el equipo de producción, o cuando el método de recubrimiento no coincide con el producto. Las palomitas de maíz acarameladas, por ejemplo, pueden requerir un proceso de calentamiento y mezcla diferente al de las palomitas recubiertas con condimento en polvo seco.
Otras causas posibles incluyen la alimentación inconsistente de ingredientes, la distribución desigual del recubrimiento, la acumulación excesiva de producto y el tiempo de limpieza o cambio entre sabores. Una fábrica que produce varias variedades debe medir no solo el tiempo dedicado a procesar cada lote, sino también el tiempo necesario para cambiar de receta y limpiar el equipo.
La solución correcta depende del proceso de recubrimiento. Un sistema de condimentos secos no es automáticamente adecuado para cocinar un recubrimiento de caramelo pegajoso, y una máquina diseñada para una receta puede no ofrecer el mismo rendimiento con otra. Se deben considerar los ingredientes, la acción de mezcla, los requisitos de calentamiento, el método de limpieza y la producción objetivo.
La línea de producción y recubrimiento de palomitas de maíz de XFD combina equipos de producción, transporte, enfriamiento y filtrado, y recubrimiento en polvo en una sola configuración. Los fabricantes pueden utilizar los componentes enumerados como punto de partida al evaluar dónde el recubrimiento o la transferencia de producto pueden restringir la producción.
El envasado es una fuente frecuente de retrasos en la producción porque el producto terminado no se puede enviar hasta que se haya llenado, sellado y preparado de acuerdo con el formato requerido. Si la máquina envasadora procesa menos kilogramos por hora de los que produce la línea anterior, las palomitas de maíz pueden acumularse antes del empaque.
La velocidad de envasado debe evaluarse en el contexto del tamaño de la bolsa y el peso de llenado. La cifra de paquetes por minuto de una máquina no se puede comparar directamente con la cifra de kilogramos por hora de otra máquina a menos que se conozcan el peso del paquete y las suposiciones operativas.
Los fabricantes deben comprobar el número real de paquetes aceptables producidos por minuto, la precisión de llenado, la calidad del sellado, el tiempo de reabastecimiento de película y el número de paquetes rechazados. La acumulación de producto también puede revelar si el sistema de envasado se detiene intermitentemente mientras el resto de la línea continúa funcionando.
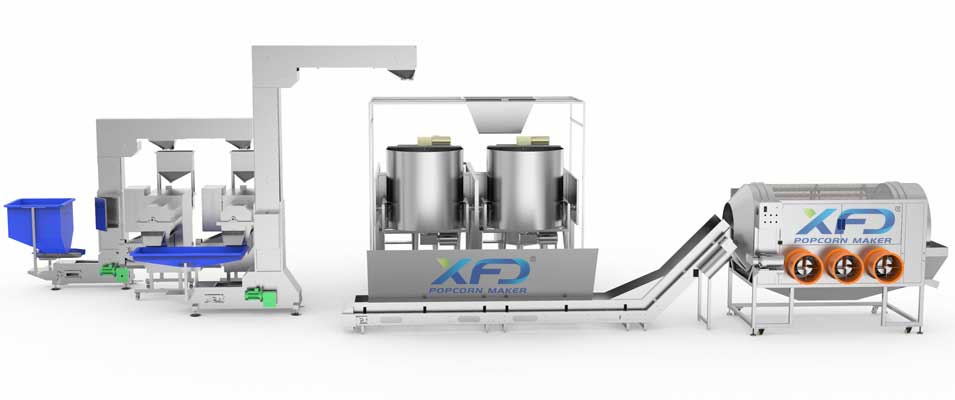
Para las fábricas que necesitan coordinar la producción y el envasado, la línea totalmente automática de producción y envasado de palomitas de maíz de XFD está diseñada para aplicaciones de fábrica. Su página de producto enumera un rango de producción de aproximadamente 100–160 kg/h para la configuración especificada. El rendimiento real dependerá del producto, las condiciones operativas y la configuración seleccionada.
Antes de aumentar la capacidad anterior, confirme que el sistema de envasado pueda manejar la producción final esperada. De lo contrario, la fábrica puede invertir en capacidad de producción adicional sin lograr un aumento correspondiente en el producto envasado.
El método más eficaz es medir el rendimiento de cada etapa durante el mismo período de funcionamiento. Mirar únicamente la capacidad nominal de una máquina puede ser engañoso porque el rendimiento real de la línea se ve afectado por el tiempo de espera, los cambios, la limpieza, el suministro de material y el producto rechazado.
Comience con un registro de producción que incluya los siguientes indicadores:
Un ejemplo sencillo ilustra el principio. Si la etapa de producción produce 100 kg/h, la etapa de enfriamiento puede procesar 90 kg/h y el envasado maneja 75 kg/h bajo el mismo producto y las mismas suposiciones operativas, el envasado puede limitar la producción final a alrededor de 75 kg/h antes de considerar tiempo de inactividad y pérdidas adicionales.
Estas cifras son ilustrativas, no especificaciones de productos XFD. En una fábrica real, las mediciones deben tomarse durante períodos comparables, y el peso del producto, la receta y las definiciones de producción deben ser coherentes en todas las etapas.
La etapa más lenta no siempre es el único problema. Una línea puede tener cuellos de botella intermitentes causados por cambios, alimentación desigual o paradas de equipos. Revisar todo el proceso durante un turno de producción completo ayuda a distinguir una limitación de capacidad persistente de una interrupción temporal.
Reducir los cuellos de botella no siempre requiere reemplazar toda la línea. La respuesta adecuada depende de si la limitación proviene de una capacidad insuficiente, un funcionamiento inestable, una mala coordinación de los equipos o un tiempo de inactividad evitable.
La automatización puede ayudar a coordinar operaciones repetitivas y reducir cierta manipulación manual, pero no elimina todas las restricciones de producción. Una línea totalmente automática todavía necesita el equilibrio de equipos correcto, ingredientes adecuados, limpieza de rutina, mantenimiento y controles de calidad.
Al planificar una nueva instalación, los fabricantes deben proporcionar al proveedor la producción objetivo en kg/h, las variedades de productos, las recetas de recubrimiento, el formato de envasado, el espacio disponible en el suelo, el suministro de energía y el programa de operación previsto. Esta información facilita la evaluación de todo el proceso de producción en lugar de seleccionar equipos basándose en una sola cifra de capacidad.
El objetivo no es simplemente comprar la máquina de hacer palomitas más rápida. Consiste en construir un proceso de producción en el que la producción, la transferencia, el enfriamiento, el recubrimiento y el empaquetado puedan trabajar juntos a un ritmo práctico y sostenible.
Al revisar una línea propuesta, los fabricantes deben confirmar la producción esperada de la configuración completa utilizando su tipo de palomitas y proceso de recubrimiento previstos. También deben verificar qué equipos se incluyen, cómo se mueve el producto entre las etapas, qué formato de envasado es compatible y qué suposiciones operativas se aplican a la capacidad indicada.
Para una fábrica existente, comparta los registros de producción reales y explique dónde se acumula el producto o las máquinas permanecen inactivas. Para una fábrica nueva, proporcione la producción planificada, la gama de productos, los servicios públicos disponibles y los requisitos de expansión futuros. Esto permite evaluar la configuración del equipo frente al objetivo de producción real.
¿Dónde ocurren habitualmente los cuellos de botella de producción en una línea automatizada de fabricación de palomitas de maíz?
Comúnmente ocurren en la producción, la alimentación de ingredientes, el transporte, el enfriamiento y filtrado, el recubrimiento o el envasado. El cuello de botella real es la etapa que limita el flujo de producto terminado aceptable bajo las condiciones operativas de la fábrica.
¿Cómo puede una fábrica identificar el cuello de botella en una línea de producción de palomitas de maíz?
Mida el rendimiento real en cada etapa durante el mismo período, registre el tiempo de inactividad y el tiempo de espera, y observe dónde se acumulan las palomitas de maíz. Compare los datos utilizando definiciones consistentes de producto y producción antes de decidir qué etapa necesita mejoras.
¿Puede una máquina de palomitas de mayor capacidad resolver todos los cuellos de botella de producción?
No. Aumentar la capacidad de producción puede no mejorar la producción total si el transporte, el enfriamiento, el recubrimiento o el envasado no pueden manejar el producto adicional. Se debe evaluar la línea completa antes de aumentar la capacidad de una etapa.
¿Por qué se acumulan las palomitas de maíz antes de la máquina envasadora?
La acumulación puede ocurrir cuando la etapa de envasado procesa el producto más lentamente de lo que la línea anterior lo suministra. Se deben verificar la velocidad de llenado, el formato de la bolsa, el rendimiento del sellado, la reposición de film, los paquetes rechazados y el tiempo de inactividad de la máquina.
¿Cómo afecta el equipo de enfriamiento a la capacidad de producción industrial de palomitas de maíz?
Si el enfriamiento y el filtrado no pueden aceptar el flujo de producto entrante, las palomitas de maíz pueden esperar entre etapas y obligar a los equipos anteriores a reducir la velocidad. El sistema de enfriamiento debe evaluarse frente al producto, los requisitos del proceso y el rendimiento real de la línea.
¿Qué información debe proporcionar un fabricante al elegir una línea automatizada de producción de palomitas de maíz?
Proporcione la producción objetivo en kg/h, las variedades de palomitas de maíz, las recetas de recubrimiento, el formato de envasado, la disposición de la fábrica, el suministro de energía disponible, el programa de operación y cualquier dato de producción existente. Estos detalles ayudan al proveedor a evaluar una configuración para el proceso completo.
 No.58 TongMing Road,TongAn District,XiaMen City,FuJian Province
 +86-592-5701935
si está interesado en algún producto xfd, por favor déjenos un mensaje, le responderemos pronto.
Derechos de autor © 2012-2026 XFD XIAMEN MACHINERY TECHNOLOGY LTD..Todos los derechos reservados.
 español
 English
 Deutsch
 русский
 português
 Nederlands
 العربية
 हिंदी