Categorías
nuevo blog
Para una fábrica de palomitas de maíz, una línea de producción con una capacidad nominal de 100 kg/h no produce necesariamente 800 kg de palomitas terminadas durante un turno de ocho horas. La limpieza, los cambios de producto, las paradas de los equipos, el sazonado y el empaquetado pueden reducir la cantidad de producto comercializable que sale de la fábrica.
La diferencia entre la capacidad nominal y la producción real es fundamental al evaluar la eficiencia de la producción de palomitas de maíz. Los fabricantes deben comprender no solo cuánto está diseñada para producir una máquina, sino también cuánto producto terminando puede entregar toda la línea de producción bajo condiciones normales de operación.
La capacidad nominal es la producción especificada para una máquina o línea de producción bajo condiciones de operación definidas. La producción real es la cantidad de producto que la fábrica realmente produce durante un período medido. Al comparar estas cifras, los fabricantes de palomitas de maíz pueden identificar pérdidas de producción, evaluar el rendimiento de los equipos y tomar mejores decisiones sobre la automatización y la expansión de la capacidad.
Para las fábricas que planean nuevos equipos, XFD ofrece equipos de producción industrial de palomitas de maíz diseñados para diferentes requisitos de fabricación, incluidos sistemas de reventado electromagnético y líneas de producción por aire caliente.
La capacidad nominal describe la tasa de producción asociada con una configuración de máquina en particular. La producción real mide lo que el equipo y sus operadores logran en la producción real.
Por ejemplo, una línea de producción de palomitas de maíz con una capacidad nominal de 80 kg/h tiene una producción teórica de 640 kg durante ocho horas de producción continua a su tasa nominal. Sin embargo, la fábrica puede producir solo 520 kg de palomitas terminadas durante el mismo turno programado debido a la limpieza, los cambios de sabor, la reposición de ingredientes y las paradas temporales.
En este ejemplo, la producción nominal es de 640 kg, mientras que la producción real es de 520 kg. La diferencia es de 120 kg.
También es importante confirmar qué mide la especificación de capacidad del fabricante. Dependiendo del equipo y de la cotización, la cifra puede referirse a palomitas reventadas, palomitas recubiertas u otra etapa de producción. Una fábrica no debe comparar diferentes cifras de capacidad hasta que se haya confirmado la base de medición.
Al evaluar una nueva línea de producción y recubrimiento de palomitas de maíz a gran escala, los compradores deben solicitar la producción nominal, el producto y la receta utilizados para las pruebas, y la producción esperada de producto terminado bajo sus propias condiciones de operación.
La forma más sencilla de evaluar la eficiencia de la producción es comparar la producción real con la producción nominal durante el mismo período. Ambas cifras deben utilizar la misma etapa del producto, unidad de medida y base temporal.
Fórmula de eficiencia de producción:
Eficiencia de producción (%) = Producción real ÷ Capacidad nominal × 100%
Supongamos que una línea de producción de palomitas de maíz tiene una capacidad nominal de 80 kg/h y opera durante un turno programado de ocho horas.
Paso uno: Calcular la producción nominal.
80 kg/h × 8 horas = 640 kg
Paso dos: Registrar la producción real.
Suponga que la fábrica produce 520 kg de palomitas terminadas durante el turno.
Paso tres: Calcular la eficiencia de producción.
520 kg ÷ 640 kg × 100% = 81.25%
La eficiencia de producción para este ejemplo es del 81.25% cuando se mide en comparación con la producción nominal durante el turno programado.
Este es un indicador simplificado basado en la producción, no una medida universal de la eficiencia global de los equipos (OEE). No mide de forma independiente la disponibilidad, la velocidad de operación ni la calidad del producto. Las fábricas que deseen un análisis de rendimiento más detallado deben realizar un seguimiento de estos factores por separado.
Un informe de producción útil debe mostrar cómo se compara el objetivo de producción teórico con la cantidad real producida y el tiempo perdido durante el turno.
| Métrica de producción | Ejemplo |
|---|---|
| Capacidad de producción nominal | 80 kg/h |
| Tiempo de producción programado | 8 horas |
| Producción teórica | 640 kg |
| Producción real terminada | 520 kg |
| Eficiencia de producción basada en la producción | 81.25% |
| Diferencia de producción | 120 kg |
La diferencia de 120 kg no significa automáticamente que la máquina esté funcionando mal. La fábrica debe investigar si la brecha proviene de una limpieza planificada, tiempo de inactividad no planificado, cambios de producto, pérdidas por explosión o un cuello de botella más adelante en la línea.
Por ejemplo, es posible que la máquina de palomitas de maíz sea capaz de producir palomitas más rápido de lo que el equipo de recubrimiento o enfriamiento puede procesarlas. En este caso, aumentar únicamente la capacidad nominal de la máquina de palomitas no mejorará necesariamente la producción terminada.
Es por esto que los fabricantes deben evaluar el proceso completo al comparar equipos industriales de palomitas de maíz, en lugar de depender de la producción nominal máxima de una sola máquina.
Varias condiciones operativas pueden crear una brecha entre la capacidad nominal y la producción real. Registrar estos factores ayuda a los gerentes de planta a identificar dónde se están perdiendo tiempo de producción y producto terminado.
Tiempo de inactividad del equipo: Las paradas imprevistas, los problemas eléctricos, el mantenimiento y los ajustes del equipo interrumpen la producción. Incluso las interrupciones breves pueden acumularse durante un turno completo.
Tiempo del ciclo de explosión: El tiempo necesario para cargar los granos, calentar la olla, completar la explosión, descargar el producto y prepararse para el siguiente lote afecta la producción por hora. Diferentes tecnologías de calentamiento y configuraciones de máquinas pueden tener diferentes tiempos de ciclo.
Reposición de ingredientes: Los operadores necesitan un suministro confiable de granos de maíz, aceite, azúcar y otros ingredientes. Las demoras en la reposición pueden interrumpir una línea que por lo demás sería productiva.
Cambios de sabor y limpieza: Cambiar entre caramelo, queso, chocolate y otras variedades de palomitas de maíz puede requerir limpieza y ajustes. El tiempo requerido depende de la receta, el diseño del equipo y los procedimientos de producción.
Limitaciones de recubrimiento y enfriamiento: Las palomitas de maíz ya hechas pueden tener que esperar si el tambor de recubrimiento, la cinta transportadora de enfriamiento o el equipo de sazonado no pueden seguir el ritmo de la etapa de explosión.
Velocidad de envasado: Las palomitas de maíz terminadas pueden acumularse antes de la estación de envasado si el llenado de bolsas, el pesaje, el sellado o el empaquetado operan más lentamente que los equipos anteriores.
Pérdidas de calidad del producto: Los granos sin explotar, las palomitas quemadas, el recubrimiento inconsistente y los productos dañados pueden reducir la producción comercializable incluso cuando la máquina continúa funcionando.
Estos factores deben registrarse por separado siempre que sea posible. De lo contrario, una fábrica puede ver una menor producción sin saber si el problema principal es el proceso de explosión, el suministro de material, el equipo posterior o la calidad del producto.
En la fabricación industrial de palomitas de maíz, la eficiencia de producción depende de qué tan bien trabajen juntas las diferentes etapas de procesamiento. Una máquina de palomitas rápida no puede ofrecer todo su potencial si el enfriamiento, el recubrimiento, el transporte o el envasado se convierten en un cuello de botella.
La siguiente imagen ilustra el equipo principal en una línea de producción y recubrimiento industrial de palomitas de maíz, incluido el sistema de explosión, los componentes de alimentación de ingredientes, el equipo de recubrimiento y los transportadores.
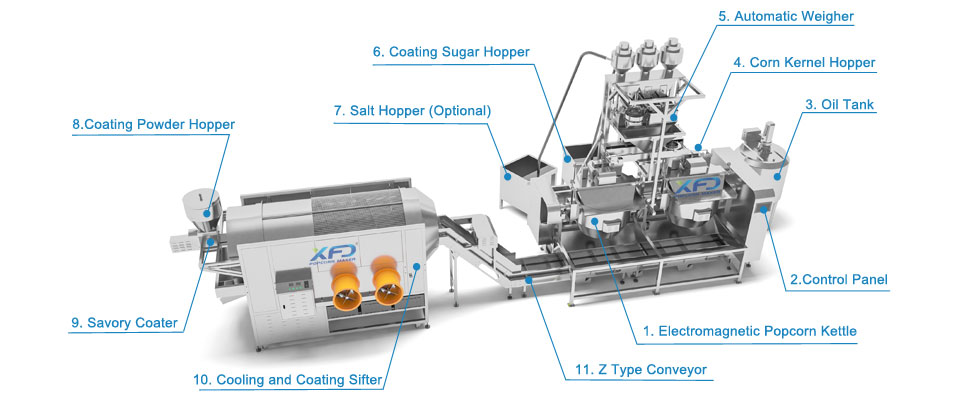
Un sistema de producción integrado puede coordinar varias operaciones, entre ellas:
La línea de producción automatizada de palomitas de maíz por lotes publicada por XFD utiliza calentamiento electromagnético e incluye equipos para alimentación de aceite, transporte, enfriamiento y recubrimiento. XFD enumera una capacidad de aproximadamente 60–80 kg/h para esta configuración en particular.
Esta especificación es una referencia útil para la selección de equipos, pero no debe tratarse como una garantía de la producción real de la fábrica. La producción final depende de la configuración seleccionada, la receta, las condiciones operativas y la capacidad del sistema de procesamiento completo.
Las fábricas con mayores requisitos de producción también pueden comparar los sistemas de producción por aire caliente, que pueden configurarse con múltiples máquinas de palomitas y caramelizadoras para cumplir con objetivos de producción más grandes.
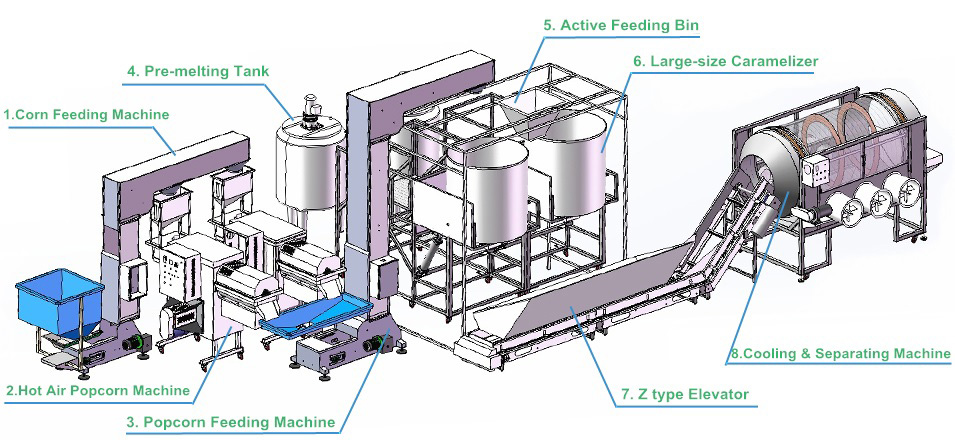
Para las fábricas que evalúan un sistema de aire caliente, la línea de producción industrial de máquinas de palomitas por aire caliente y caramelizadoras de XFD es una opción a revisar. Los compradores deben confirmar la producción real de la configuración propuesta y asegurarse de que las etapas de recubrimiento y enfriamiento puedan seguir el ritmo del equipo de palomitas.
La automatización puede mejorar la eficiencia de la producción al reducir el trabajo manual repetitivo, coordinar las operaciones de los equipos y ayudar a mantener un flujo de producción más constante. Sin embargo, la mejora real depende del proceso de producción y de las limitaciones existentes de la fábrica.
Por ejemplo, la alimentación automática de aceite puede reducir las interrupciones asociadas con la reposición manual. La descarga automatizada de las marmitas puede ayudar a estandarizar la transferencia por lotes, mientras que las cintas transportadoras pueden reducir la manipulación manual entre las etapas de producción.
Los controles automáticos de temperatura y el monitoreo de la producción también pueden ayudar a los operadores a identificar condiciones anormales con mayor antelación. Cuando se combinan con los procedimientos adecuados de limpieza y mantenimiento, estas características pueden respaldar un funcionamiento más constante.
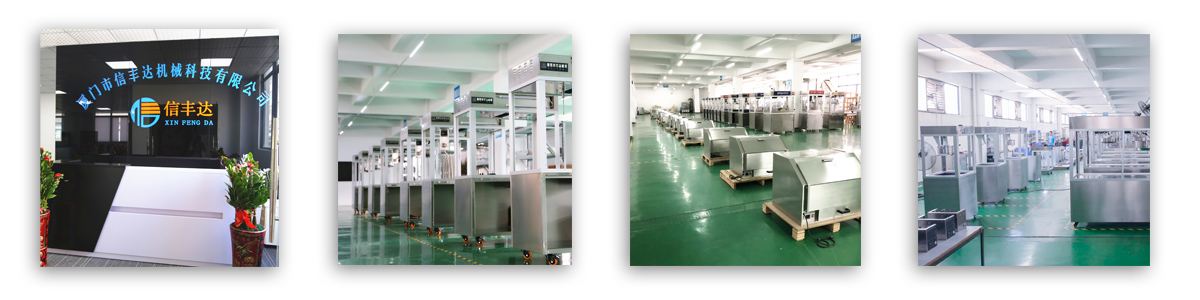
La siguiente imagen muestra la línea de producción y recubrimiento de palomitas electromagnética totalmente automática de XFD. La disposición integrada de los equipos ilustra cómo se pueden integrar múltiples etapas de procesamiento en un solo sistema de producción.
Sin embargo, la automatización no elimina todas las pérdidas de producción. La escasez de ingredientes, los cambios de sabor, los retrasos en el empaque y el mantenimiento de los equipos aún afectan la producción real. Una fábrica debe evaluar la mejora esperada en comparación con sus registros de producción actuales en lugar de asumir que una línea totalmente automática siempre funcionará a su capacidad nominal.
Antes de comprar equipos, los compradores deben confirmar qué procesos están automatizados, qué tareas todavía requieren operadores y si la tasa de producción cotizada se aplica a toda la línea o solo a una máquina específica.
Un informe de producción uniforme facilita la comparación de turnos, la identificación de pérdidas recurrentes y la evaluación de si los cambios en los equipos están generando resultados mensurables.
Como mínimo, las fábricas deben registrar la siguiente información:
Es útil distinguir la producción real de la producción comercializable. Una línea puede producir 600 kg de palomitas de maíz durante un turno, pero si 20 kg no superan la inspección, la producción comercializable es de solo 580 kg.
Las fábricas también pueden calcular la producción horaria efectiva utilizando la siguiente fórmula:
Effective Hourly Output = Total Finished Output ÷ Scheduled Production Time
Si una fábrica produce 580 kg de palomitas de maíz comercializables durante un turno programado de ocho horas, su tasa de producción comercializable es de 72,5 kg/h. Esta cifra incluye el efecto del tiempo de inactividad y otras interrupciones que ocurren dentro del período programado.
Para realizar comparaciones significativas, las fábricas deben utilizar las mismas reglas de medición de un turno a otro. También deben separar los descansos planificados y el mantenimiento programado del tiempo de inactividad no planificado al analizar las razones de la pérdida de tiempo de producción.
Una fábrica debe considerar una actualización cuando su equipo existente no cumple repetidamente con la demanda, cuando los cuellos de botella en la producción limitan la producción terminada o cuando los costos laborales y operativos se vuelven difíciles de manejar.
Sin embargo, comprar una máquina de mayor capacidad no siempre es la primera ni la mejor solución. Antes de realizar una inversión, los gerentes deben revisar los registros de producción y determinar si la limitación principal es una capacidad de reventado insuficiente, un recubrimiento lento, una capacidad de enfriamiento limitada, la velocidad de envasado o un tiempo de inactividad evitable.
Por ejemplo, una fábrica que apunta a 100 kg de palomitas de maíz terminadas por hora puede no alcanzar ese objetivo con una línea de producción clasificada en 80 kg/h. Incluso en condiciones ideales, la capacidad nominal está por debajo de la producción requerida. Puede ser necesaria una configuración de mayor capacidad, sujeta a la confirmación de la tasa real de producto terminado.
Por el contrario, si el equipo de reventado ya tiene suficiente capacidad pero la estación de envasado causa colas frecuentes, mejorar el proceso de envasado puede ofrecer mejores resultados que reemplazar todo el sistema de reventado.
Al evaluar una nueva línea de producción industrial de palomitas de maíz, las fábricas deben proporcionar al proveedor su objetivo de producción, las variedades de palomitas de maíz, las horas de funcionamiento, los requisitos de envasado y la demanda futura prevista.
La capacidad nominal es un punto de partida importante, pero no debe ser la única especificación utilizada para comparar máquinas industriales de palomitas de maíz. Los compradores deben comprender cómo funcionará el equipo dentro de su proceso de fabricación previsto.
Antes de confirmar un pedido, haga al proveedor las siguientes preguntas:
Estas preguntas ayudan a los compradores a comparar equipos de forma uniforme y evitan elegir una máquina únicamente porque tiene una capacidad anunciada mayor.
XFD se especializa en equipos para palomitas de maíz, desde máquinas individuales hasta soluciones integradas de producción industrial. Las fábricas pueden analizar sus objetivos de producción y revisar los equipos disponibles a través del sitio web de equipos para palomitas de maíz XFD.
¿Cuál es la diferencia entre la capacidad nominal y la producción real?
La capacidad nominal es la tasa de producción especificada en condiciones definidas, mientras que la producción real es la cantidad producida durante un período de funcionamiento real. La producción real se ve afectada por los tiempos de inactividad, la limpieza, los cambios de producto, la coordinación de los equipos y las pérdidas de calidad.
¿Cómo se calcula la eficiencia en la producción de palomitas de maíz?
Divida la producción real entre la producción nominal para el mismo período y multiplique por el 100%. Por ejemplo, si una línea produce 520 kg durante un turno de ocho horas frente a una capacidad nominal de 80 kg/h, su producción nominal es de 640 kg y su eficiencia de producción basada en el rendimiento es del 81,25%.
¿Puede una máquina industrial de palomitas de maíz mantener su capacidad nominal durante un turno completo?
No necesariamente. La capacidad nominal depende de las condiciones de funcionamiento especificadas. La limpieza, el mantenimiento, el reabastecimiento de ingredientes, los cambios de sabor y los cuellos de botella en las etapas posteriores pueden reducir la producción real alcanzada durante un turno completo.
¿Cuál es la capacidad de la línea de producción industrial de palomitas de maíz de XFD?
XFD ofrece configuraciones de producción industrial de palomitas de maíz con diferentes especificaciones de capacidad. Por ejemplo, su línea electromagnética de gran escala para producción y recubrimiento de palomitas de maíz está catalogada en aproximadamente 60–80 kg/h, mientras que su línea de producción electromagnética totalmente automática está catalogada en 120–160 kg/h. Los compradores deben confirmar la configuración seleccionada y la producción de producto terminado prevista para su receta y condiciones de funcionamiento.
¿Cómo puede una fábrica de palomitas de maíz aumentar la producción real?
Comience por registrar la producción y el tiempo de inactividad y, a continuación, identifique el cuello de botella principal. Las mejoras pueden incluir reducir el tiempo de cambio de producto, estabilizar el suministro de ingredientes, coordinar los equipos de reventado y recubrimiento, mejorar el flujo de enfriamiento y envasado o actualizar el equipo específico que limita la producción.
¿Una mayor capacidad nominal siempre significa una mejor eficiencia de producción?
No. Una mayor capacidad nominal no garantiza un mayor porcentaje de eficiencia de producción ni menores costos operativos. El mejor equipo es la configuración que satisface la demanda real de la fábrica al tiempo que mantiene la calidad del producto, un funcionamiento confiable y un flujo de producción equilibrado.
¿Por qué las fábricas deben medir la producción vendible de forma independiente de la producción total?
La producción total incluye todo el producto elaborado, mientras que la producción vendible excluye las palomitas de maíz que no cumplen con los requisitos de calidad. Medir ambas ayuda a las fábricas a comprender si las pérdidas de producción se deben al rendimiento del equipo o a defectos del producto.
¿Qué deben verificar los compradores al comparar proveedores de líneas de producción de palomitas de maíz?
Confirme la base de medición de capacidad, las condiciones de funcionamiento, el alcance de la automatización, la capacidad del equipo posterior, los requisitos de mantenimiento y el método utilizado para verificar la producción. Siempre que sea posible, solicite una prueba de producción con la receta prevista y acuerde cómo se medirá la producción terminada.
 No.58 TongMing Road,TongAn District,XiaMen City,FuJian Province
 +86-592-5701935
si está interesado en algún producto xfd, por favor déjenos un mensaje, le responderemos pronto.
Derechos de autor © 2012-2026 XFD XIAMEN MACHINERY TECHNOLOGY LTD..Todos los derechos reservados.
 español
 English
 Deutsch
 русский
 português
 Nederlands
 العربية
 हिंदी